

Când cumpărătorii comparăruloformaremașini, viteza este adesea una dintre primele specificații pe care le verifică. Viteza mașinii este de obicei exprimată în metri pe minut, dar acest număr singur nu determină capacitatea reală de producție. O mașină care funcționează la 20 m/min poate să nu producă de două ori mai multe profile finite decât o mașină care rulează la 10 m/min, dacă linia de producție include ștanțare frecventă, tăiere, accelerare sau schimbări de material.
Pentru achiziții, întrebarea mai utilă este cât de repede linia completă poate produce profile acceptabile în conformitate cu materialul necesar, geometria profilului și condițiile de producție.
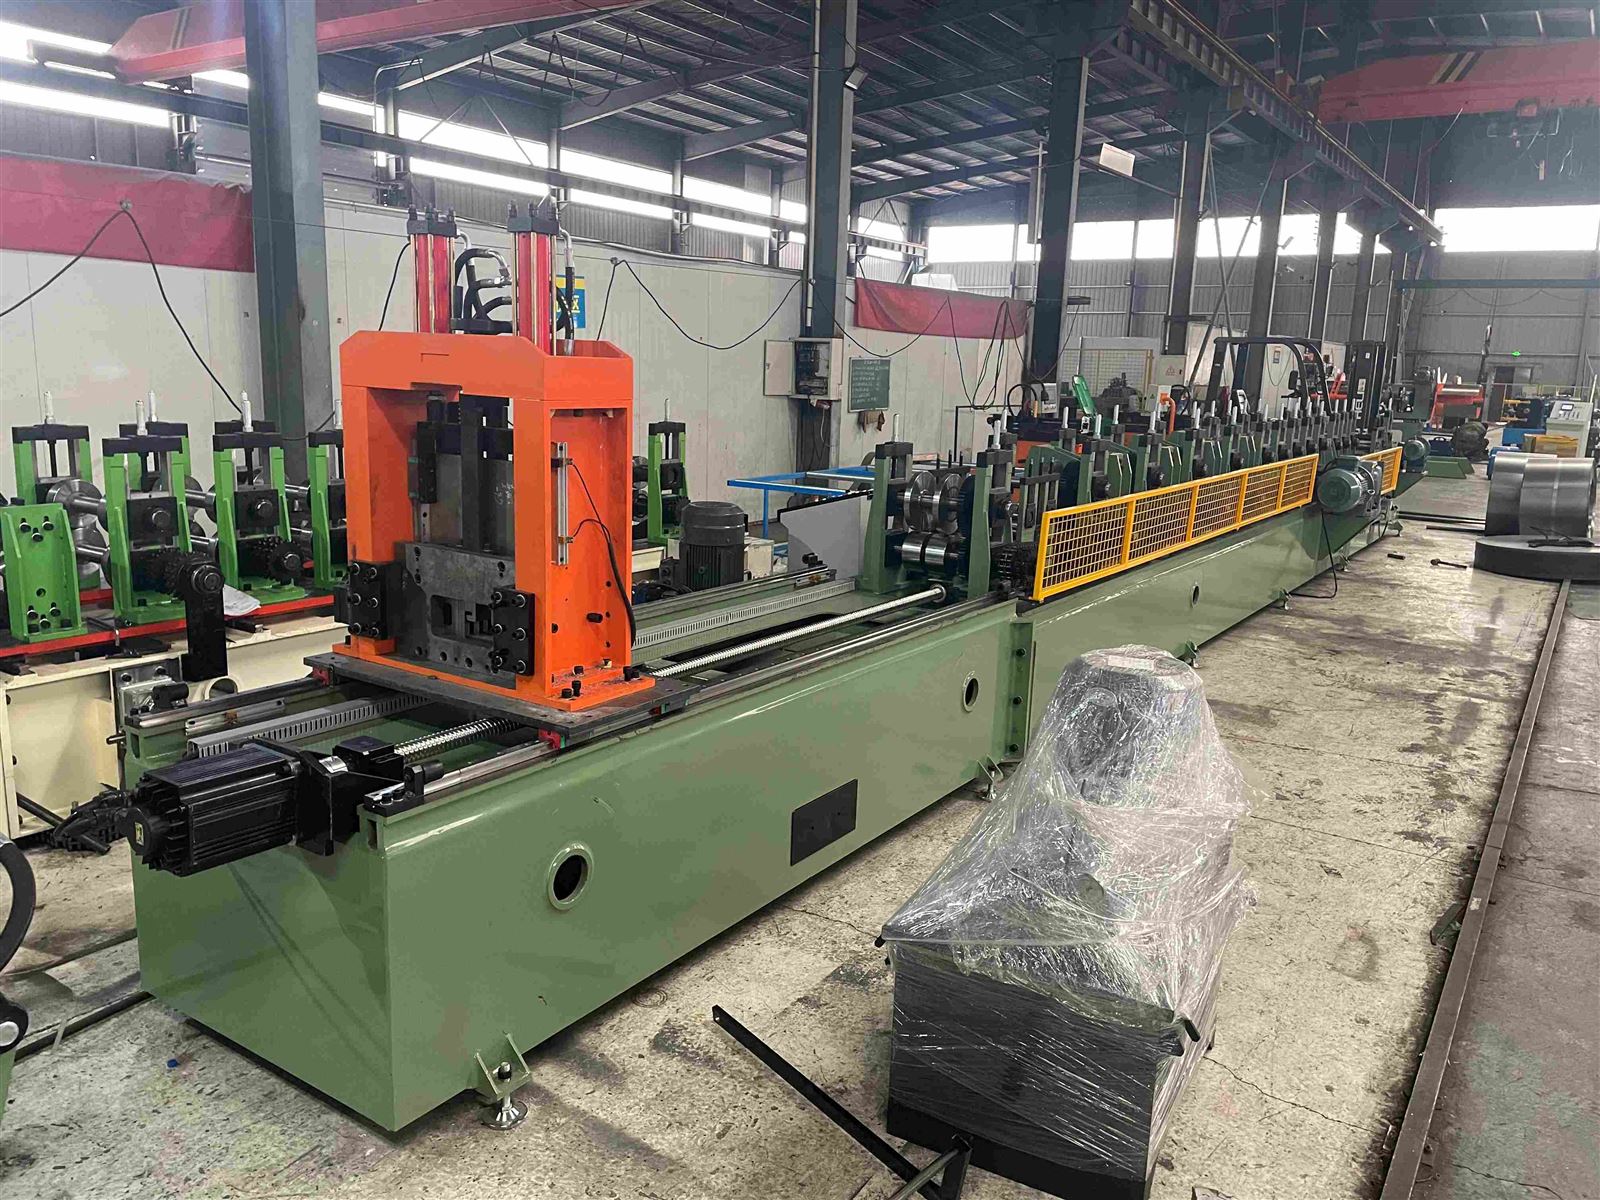
Care este viteza normală de funcționare a unei mașini de formare a rulourilor?
Nu există o viteză standard unică pentru toțiruloformaremasini. Intervalul de operare adecvat depinde de produsul care se formează, grosimea materialului, geometria profilului, numărul de stații de formare, cerințele de perforare, metoda de tăiere și precizia dimensională necesară.
Panourile simple de acoperiș pot fi proiectate în general pentru viteze mai mari de formare continuă decât profilele structurale complexe, deoarece secțiunea transversală poate necesita mai puține etape de deformare. Pana AC sau Z cu mai multe coturi și perforare integrată poate necesita un domeniu de operare diferit.
Prin urmare, cumpărătorii ar trebui să compare viteza de lucru recomandată pentru profilul specific, mai degrabă decât să compare vitezele maxime între mașini care nu au legătură.
De ce diferitele mașini de formare rulou funcționează la viteze diferite?
Procesul de formare se bazează pe deformarea treptată. Fiecare stație de role schimbă o anumită parte a benzii, iar materialul trebuie să rămână stabil pe măsură ce trece prin întreaga secțiune de formare.
Viteza mașinii este afectată de mai multe condiții de inginerie:
- Geometria profilului și numărul de coturi
- Grosimea și rezistența materialului
- Numărul și dispunerea stațiilor de formare
- Diametrul rolei și metoda de formare
- Stabilitatea hranei
- Ciclu de perforare și tăiere
- Toleranța dimensională necesară
O mașină proiectată pentru un profil simplu de panou poate funcționa prin urmare la o viteză diferită față de o mașină care produce o secțiune structurală grea, chiar și atunci când ambele mașini folosesc motoare de antrenare similare.
Care este diferența dintre viteza de formare și viteza de producție?
Viteza de formare descrie cât de repede trece banda de metal prinruloformaresecțiune. Viteza de producție este mai strâns legată de câte piese finite poate produce linia completă într-o anumită perioadă.
De exemplu, dacă o mașină formează material la 18 m/min, un panou finisat de 6 metri necesită aproximativ 20 de secunde de deplasare continuă a materialului. Dar ciclul complet poate include și timpul de tăiere, accelerarea mașinii, decelerația și manipularea materialului.
Aceasta înseamnă că cumpărătorii ar trebui să facă distincția între:
Viteza liniară de formare → Timpul ciclului piesei finite → Producția reală
Pentru producția în vrac, producția reală este de obicei mai utilă decât viteza liniară maximă afișată în specificația unei mașini.
Cum influențează forma profilului viteza de formare realizabilă?
Geometria profilului are o relație directă cu viteza de formare. Un profil cu un număr mic de coturi graduale poate fi format în mod normal mai rapid decât unul care conține canale adânci, flanșe înguste, tranziții ascuțite sau mai multe secțiuni asimetrice.
În timpul formării cu viteză mare, banda trebuie să rămână poziționată corect în timp ce fiecare stație de role introduce o deformare suplimentară. Dacă secvența de formare este prea agresivă, materialul poate dezvolta deformare a marginilor, răsucire a profilului, revenire excesivă la elasticitate sau variații dimensionale.
Din acest motiv, designul stației de role și viteza ar trebui luate în considerare împreună. Ținta nu este pur și simplu de a muta banda mai rapid, ci de a menține secțiunea transversală necesară în timp ce crește rata de producție.
De ce profilurile simple pot rula mai repede decât profilele complexe?
Un profil simplu necesită, în general, mai puțin control al deformării. Materialul poate trece prin stațiile de formare cu o viteză mai mare deoarece fiecare stație introduce o schimbare relativ previzibilă a geometriei.
Profilele complexe necesită o distribuție mai atentă a deformării. De exemplu, o secțiune cu mai multe flanșe și raze de colț strânse poate avea nevoie de mai multe treceri de formare pentru a preveni solicitarea excesivă la o singură stație.
Diferența devine mai semnificativă atunci când profilul include și operațiuni de perforare, crestare sau alte operațiuni. În aceste cazuri, secțiunea de formare poate să nu fie singurul factor care limitează ciclul de producție.
Cum modifică grosimea foii viteza recomandată a liniei?
Grosimea materialului influențează forța de formare și comportamentul la deformare. Pe măsură ce grosimea crește, mașina trebuie, în general, să suporte sarcini de formare mai mari, care pot afecta viteza de funcționare corespunzătoare.
Contează și rezistența materialului. Două bobine de oțel cu aceeași grosime se pot comporta diferit dacă limitele lor de curgere sunt diferite.
Din acest motiv, viteza recomandată trebuie evaluată împreună cu:
| Stare materială | Influența asupra selecției vitezei |
|---|---|
| Foaie subțire | În general necesită o forță de formare mai mică |
| Foaie groasă | Necesită sarcină de formare mai mare |
| Oțel cu rezistență mai mare | Poate necesita o formare mai controlată |
| Foaie acoperită | Necesită atenție la contactul cu rolele și protecția suprafeței |
| Gamă variabilă de materiale | Poate necesita setări de operare diferite |
Producătorul ar trebui să definească intervalul de viteză în conformitate cu specificația reală a materialului, în loc să furnizeze un număr universal.
Creșterea vitezei de formare a rolei crește întotdeauna producția?
Nu neapărat. Creșterea vitezei liniare poate crește randamentul teoretic, dar numai atunci când restul liniei de producție poate menține aceeași rată de ciclu.
La viteze mai mari, stabilitatea alimentării, alinierea rolelor, răspunsul la tăiere, frecvența de perforare și manipularea profilului finit devin mai importante. Dacă unul dintre aceste procese devine blocaj, creșterea vitezei de formare poate oferi o mică îmbunătățire a producției reale.
Pentru un cumpărător care produce o cantitate fixă pe zi, poate fi mai economic să aleagă o mașină cu o viteză de funcționare stabilă, care se potrivește cu obiectivul de producție necesar, decât să plătească pentru o viteză maximă inutil de mare.
Cum limitează ciclurile de perforare și tăiere viteza totală a liniei?
Perforarea și tăierea pot deveni factorii limitatori într-o linie automată de profilare.
Dacă un profil necesită găuri la intervale fixe, sistemul de perforare trebuie să funcționeze în funcție de lungimea de alimentare a materialului. Când piesele finite sunt scurte, operațiunile de tăiere au loc mai frecvent și pot avea un efect mai mare asupra ciclului de producție.
Relația poate fi simplificată astfel:
Ieșire necesară=Viteza liniei × Timp de producție disponibil ÷ Lungimea piesei finite
Ieșirea reală va depinde în continuare de perforare, tăiere, configurare, încărcare a materialului și alte condiții de operare.
Pentru cumpărători, acesta este motivul pentru care mașina ar trebui să fie evaluată ca o linie de producție completă, în loc să se uite doar la viteza maximă a secțiunii de formare.
Cum afectează stabilitatea alimentării bobinei formarea ruloului de mare viteză?
Pe măsură ce viteza liniei crește, alimentarea stabilă cu material devine din ce în ce mai importantă. Banda trebuie să intre în prima stație de formare într-o poziție constantă, fără mișcare laterală excesivă sau alunecare.
Un sistem de alimentare funcționează în mod normal împreună cu derulator, role de ghidare și secțiune de formare. Reglarea incorectă a ghidajului sau presiunea instabilă de alimentare pot face ca banda să se îndepărteze de linia centrală a mașinii.
La viteze mai mici, unele probleme de aliniere pot fi mai puțin evidente. La viteze mai mari, aceeași instabilitate poate produce abateri mai vizibile ale profilului, urme de suprafață sau poziții incorecte de perforare.
Prin urmare, producția de mare viteză necesită ca sistemul de alimentare, rolele de formare și sistemul de control să funcționeze ca un proces coordonat.
Ce viteză ar trebui să fie folosită la testarea unei mașini de formare a rulourilor?
Testarea din fabrică nu ar trebui să se concentreze doar pe viteza maximă a mașinii. Testul mai util este dacă mașina poate produce profilul necesar în mod consecvent la viteza de producție convenită.
În timpul testării, cumpărătorii ar trebui să inspecteze dimensiunile profilului, dreptatea, starea suprafeței, lungimea de tăiere, poziția găurii, acolo unde este cazul, și stabilitatea secvenței automate de producție.
Dacă mașina îndeplinește specificațiile dimensionale cerute la viteza de lucru convenită, aceasta oferă dovezi de producție mai utile decât pur și simplu demonstrarea celor mai mari metri posibili pe minut.
Cum se schimbă configurația mașinii atunci când este necesară producția de mare viteză?
Producția de mare viteză necesită coordonarea între sistemele mecanice și electrice. Sistemul de alimentare, rolele de formare, transmisia, unitatea de tăiere, PLC, senzorii și sistemul de manipulare a produsului finit trebuie să funcționeze în cadrul ciclului de producție necesar.
Cadrul mașinii și sistemul de role trebuie, de asemenea, să mențină alinierea în funcționare continuă. Controlul electric devine deosebit de important atunci când linia necesită accelerare rapidă, control precis al lungimii, perforare sincronizată sau tăiere în zbor.
Prin urmare, o mașină de formare cu role de mare viteză nu este doar o mașină standard care funcționează mai rapid. Configurația completă trebuie proiectată în jurul vitezei de producție țintă.

Ce ar trebui să verifice cumpărătorii când compară viteza mașinii de formare a rulourilor?
Atunci când compară furnizorii, cumpărătorii ar trebui să evite să privească viteza maximă ca o specificație independentă. O comparație tehnică utilă ar trebui să conecteze viteza cu produsul real și cu condițiile de producție.
Cotația trebuie să precizeze în mod clar grosimea materialului aplicabil, tipul profilului, viteza de operare recomandată, viteza maximă acolo unde este cazul, configurația de perforare și tăiere și producția așteptată.
Pentru un proiect de profilare personalizat, cumpărătorii pot furniza desenul profilului, grosimea materialului, lățimea bobinei, lungimea finită, cerințele de perforare și volumul țintă de producție. Acești parametri permit producătorului să determine un interval de viteză adecvat și o configurație a mașinii pe baza procesului de producție real.
Concluzie
Viteza unei mașini de formare cu role nu este definită de un număr. Este rezultatul relației dintre geometria profilului, proprietățile materialului, proiectarea formării, stabilitatea alimentării, perforarea, tăierea, structura mașinii și sistemele de control.
Pentru achiziții, cea mai utilă întrebare nu este doar „Cât de repede poate funcționa mașina?” dar "Cu ce viteză poate linia de producție completă să producă continuu profilul meu necesar în limitele toleranțelor dimensionale specificate?"
Această abordare oferă o bază mai realistă pentru compararea furnizorilor de mașini de deformat și selectarea unei configurații care se potrivește cu ținta reală de producție.


