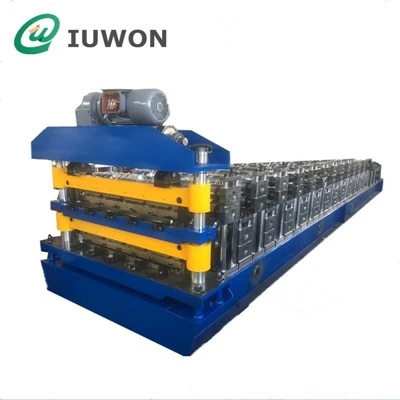
Hangzhou IUWON Technology Co., Ltd. este unul dintre cei mai de încredere producători și furnizori de mașini de formare a acoperișurilor din oțel din China. Cu o experiență bogată, vă așteptăm cu căldură să cumpărați o mașină de formare a acoperișurilor din oțel de înaltă calitate din fabrica noastră. Sunt disponibile servicii bune și preț rezonabil.
Configurația mașinii de formare a acoperișurilor din oțel
O linie de producție standard poate fi aranjată astfel:
Încărcare bobine → Derulare → Nivelare → Ghidare intrare → Formare rulou → Măsurarea lungimii → Tăiere hidraulică → Epuizare-
În funcție de cerințele de producție, linia poate include și un stivuitor automat sau cărucior de încărcare a bobinei.
Echipamentul principal
| Secțiune | Funcția principală |
|---|---|
| Derulator | Susține și eliberează bobina de oțel |
| Coil Car | Ajută la încărcarea bobinelor mai grele |
| Unitate de nivelare | Îndepărtează deformarea-setului bobinei |
| Ghid de intrare | Centrează banda înainte de formare |
| Sectiunea de formare | Creează treptat profilul acoperișului |
| Codificator | Măsoară lungimea producției |
| Cutter hidraulic | Separă panourile finisate |
| Executați-Tabelul | Suporta foi completate |
| Cabinet PLC | Controlează formarea și tăierea |
| Stivuitor | Colectare automată opțională a panourilor |
Aranjamentul modular permite ca linia de producție să fie adaptată la aspectul fabricii clientului și la volumul de producție așteptat.


Parametrii tehnici
| Parametru | Specificație tipică |
| Tip mașină | Masina de formare a panourilor de acoperis din otel |
| Material aplicabil | GI / GL / PPGI / PPGL / Oțel pre-vopsit |
| Grosimea materialului | 0,30–0,80 mm |
| Lățimea maximă a bobinei | Până la 1250 mm |
| Lățimea efectivă a panoului | 750–1100 mm |
| Lungimea panoului | 1.5–12 m |
| Viteza de formare | 10–20 m/min |
| Stații de formare | 12–20 de stații |
| Diametrul arborelui | 60–80 mm |
| Material arbore | Oțel 45# / 40Cr |
| Material rulou | 45# Oțel / GCr15 |
| Motorul principal | 7,5–15 kW |
| Motor hidraulic | 3–5,5 kW |
| Metoda Drive | Cutie de viteze / Lant |
| Tip de tăiere | Tăiere hidraulică-la-lungime |
| Precizie de tăiere | ±1–2 mm |
| Sistem de control | PLC + ecran tactil |
| Capacitate decoiler | 5-10 tone |
| Alimentare cu energie electrică | 380V / 50Hz / 3 faze |
| Cadru de mașină | Oțel structural sudat |
Specificațiile finale ale mașinii depind de profilul selectat, calitatea materialului, grosime, lățimea bobinei și puterea necesară.
Opțiuni profil acoperiș
O linie de producție poate fi proiectată în jurul unei anumite geometrii a panoului de acoperiș. Familiile de profil comune includ:
Foaie de acoperiș trapezoidală
Tablă de acoperiș ondulată
Panou de acoperiș cu nervuri
Panou metalic industrial pentru acoperiș
Foaie de acoperiș cu nervuri joase-
Panou-înalt pentru acoperiș cu nervuri
Profiluri arhitecturale personalizate de acoperiș
Desenul de profil determină secvența-de trecere.
De exemplu, o nervură trapezoidală mai adâncă necesită o deformare mai mare peste stațiile de formare decât un profil ondulat de mică adâncime. Prin urmare, mașina nu poate fi selectată numai în funcție de viteza de producție; celraportul dintre adâncimea profilului-la-grosime și rezistența materialuluitrebuie de asemenea luate în considerare.
Ingineria profilului
Panourile de acoperiș sunt formate progresiv, mai degrabă decât îndoirea întregii secțiuni transversale-într-o singură operație.
O secvență tipică de formare include:
Intrarea benzii → Îndoirea marginilor → Formarea inițială a nervurii → Dezvoltarea nervurii principale → Calibrarea profilului → Dimensionarea finală
Fiecare stație de formare introduce o schimbare controlată a benzii de oțel.
Această abordare ajută la menținerea:
Lățimea uniformă a panoului
Înălțime constantă a coastelor
Dimensiuni laterale-stabile
Deformare redusă a marginilor
Geometrie repetabilă-secțiunii transversale
Pentru profilele personalizate, designul-rola este dezvoltat din desenul final al profilului clientului.
Selectia materialelor
Linia de producție poate procesa diferite produse din oțel acoperite și neacoperite, în funcție de configurația sculelor și a mașinii.
| Material | Caracteristici tipice | Utilizare tipică |
| GI Steel | Oțel carbon-acoperit cu zinc | Acoperișuri generale |
| GL Steel | Aluminiu-oțel acoperit cu zinc | Acoperișuri exterioare |
| PPGI | Oțel zincat pre-vopsit | Panouri de acoperiș colorate |
| PPGL | Oțel GL pre-vopsit | Acoperișuri arhitecturale |
| Bare Steel | Oțel neacoperit | Aplicații specifice de fabricație- |
Grosimea tipică de intrare este0,30–0,80 mm, în timp ce calibrele mai groase pot fi luate în considerare după verificarea profilului și a forței de formare necesare.
Pentru materialul pre-vopsit, suprafața rolei și secvența de formare trebuie controlate pentru a minimiza zgârieturile și deteriorarea stratului.
Formare Roll Design
Rolele de formare determină cât de precis se dezvoltă banda de oțel în profilul final al acoperișului.
Considerațiile tipice privind sculele includ:
Grosimea materialului
Rezistenta la curgere
Înălțimea coastelor
Pasul coastelor
Raza de curbare
Configurație-tură laterală
Acoperire de suprafață
Viteza de producție necesară
Rolele pot fi fabricate din-oțel prelucrat cu precizie și tratate termic- acolo unde este necesar.
Pentru serii de producție lungi, alinierea precisă a rolelor este deosebit de importantă, deoarece chiar și o mică eroare de poziție poate afecta treptat lățimea efectivă a panoului sau geometria-lapului lateral.
Sistemul de acționare
Secțiunea de formare necesită rotație sincronizată între mai multe stații de rulare.
Un aranjament tipic de antrenare constă din:
Motor principal → Cutie de viteze → Transmisie → Arbori de formare → Stații de rulare
Dimensiunea motorului este selectată în funcție de grosimea maximă a oțelului, geometria profilului, numărul de stații de formare și viteza de producție țintă.
Pentru acoperiș-de ecartament standard, a7,5–15 kWmotorul principal este de obicei suficient. Profilele mai grele sau oțelul cu o-rezistență mai mare pot necesita un sistem de antrenare mai mare.
O unitate de frecvență-variabilă poate fi încorporată pentru o pornire mai lină și o viteză reglabilă a liniei.
Tăiere hidraulică și control al lungimii
Panourile de acoperiș finite sunt separate după formare în funcție de lungimea programată.
Sistemul de tăiere include în general:
Centrala hidraulica
Cilindru hidraulic
Cadru de tăiere
Profil-lame potrivite
Codificator
Controlul lungimii PLC
Operatorul poate introduce atât lungimea necesară a panoului, cât și cantitatea de producție prin intermediul HMI.
De exemplu:
| Comanda de productie | Setare |
| Lungimea panoului | 6000 mm |
| Cantitate | 500 buc |
| Toleranță la tăiere | ±1–2 mm |
| Mod de tăiere | Automat |
Acest lucru permite finalizarea mai multor loturi de producție fără a măsura manual fiecare panou.
Capacitatea de manipulare a bobinei
Manipularea bobinei devine din ce în ce mai importantă atunci când linia este utilizată pentru producția comercială continuă.
Un decoiler hidraulic tipic poate fi configurat pentrubobine de 5-10 tone, cu capacități mai mari disponibile pentru cerințe de producție mai grele.
Decoilerul poate include:
Expansiune hidraulică
Centrarea bobinei
Frânare pneumatică sau hidraulică
Protectie bobina
Comandă înainte/înapoi
Pentru bobinele mari, se poate adăuga un cărucior de încărcare pentru a reduce poziționarea manuală în timpul înlocuirii bobinei.
Performanța producției
Puterea reală a unei linii de acoperiș depinde de viteza de formare mai mare decât cea nominală.
Variabilele importante de producție includ:
| Variabilă | Influență asupra ieșirii |
| Grosimea materialului | Grosimea mai mare reduce în general viteza de formare |
| Adâncimea profilului | Profilele mai adânci măresc sarcina de formare |
| Rezistența oțelului | Limita de curgere mai mare necesită o forță de formare mai mare |
| Lungimea panoului | Afectează tăierea și manipularea |
| Numărul de stații | Influențe care formează stabilitatea |
| Metoda de tăiere | Determină eficiența ciclului |
| Metoda de stivuire | Afectează manipularea în aval |
O gamă practică de operare de10–20 m/mineste potrivit pentru multe profile convenționale pentru acoperișuri din oțel, în timp ce profilele specializate pot necesita viteze mai mici pentru a menține precizia dimensională și calitatea suprafeței.
Dimensiuni panou finisat
Mașina poate fi configurată pentru diferite dimensiuni ale panoului de acoperiș.
Gamele tipice de design includ:
| Parametrul gata | Gama tipică |
| Lățimea efectivă | 750–1100 mm |
| Lățimea totală | Conform bobinei/profilului |
| Înălțimea coastei | 15–60 mm |
| Rib Pitch | 100–300 mm |
| Grosimea panoului | 0,30–0,80 mm |
| Lungimea panoului | 1.5–12 m |
Dimensiunile finale ar trebui să se bazeze întotdeauna pe desenul de profil necesar.
Pentru proiectele care implică instalare suprapusă, lățimea efectivă a acoperirii trebuie să fie distinsă de lățimea totală a panoului atunci când se calculează consumul de material.
Flux de lucru de producție în fabrică
Un ciclu de producție tipic este:
Pasul 1 - Încărcarea bobinei
Bobina de oțel este poziționată pe derulator.
Pasul 2 - Strip Feeding
Marginea anterioară intră în secțiunea de nivelare și ghidare.
Pasul 3 - Formare progresivă
Banda trece prin mai multe stații de rulare și dezvoltă treptat profilul acoperișului.
Pasul 4 - Măsurarea lungimii
Un encoder urmărește panoul format continuu.
Pasul 5 - Tăiați-la-lungime
Dispozitivul de tăiere hidraulic separă panoul în poziția programată.
Pasul 6 - Colectarea panoului
Foile terminate se deplasează pe masa-terminată sau pe stivuitorul automat.
Acest proces continuu permite producătorilor de acoperișuri să producă diferite lungimi de panouri din aceeași bobină fără a modifica sistemul fundamental de formare.
Cadrul mașinii și stabilitatea structurală
Cadrul de formare susține arborii, rolele, rulmenții și componentele transmisiei pe tot parcursul funcționării continue.
O structură tipică folosește oțel structural sudat cu suprafețe de montare prelucrate.
Domeniile cheie care necesită control dimensional includ:
Alinierea stației de formare
Înălțimea centrului arborelui
Poziția-lagărului
Distanța dintre role
Poziția-șinei de ghidare
Alinierea conducerii
O structură rigidă a mașinii ajută la menținerea alinierii stabile a rolei atunci când banda intră în secțiunea de formare sub tensiune continuă.
Pentru oțel mai gros, cadrele armate și arbori mai mari pot fi specificate în funcție de sarcina de formare calculată.
Sistem de control PLC
Sistemul PLC coordonează linia de formare și procesul de tăiere.
Funcțiile tipice includ:
Pornire/oprire automată
Setarea lungimii de producție
Setarea cantității
Măsurare bazată-codorului
Tăiere automată
Reglarea vitezei
Contor de productie
Alarma de eroare
Oprire de urgență
Mod de operare manual
HMI poate afișa lungimea curentă a producției, lungimea țintă, cantitatea, viteza mașinii și starea sistemului.
Pentru fabricile care operează în mai multe schimburi, stocarea parametrilor permite, de asemenea, operatorilor să reproducă mai consecvent setările de producție stabilite.
Echipament optional
Linia de bază poate fi extinsă în funcție de cerințele fabricii.
Derulator hidraulic
Potrivit pentru greutăți mai mari ale bobinei și producție frecventă.
Stivuitor automat
Colectează panourile finite în stive organizate, reducând manipularea manuală.
Sistem de tăiere
Poate fi adăugat în amonte acolo unde este necesară reglarea lățimii bobinei.
Unitate de gofrare
Folosit atunci când profilul acoperișului necesită rigidizare suplimentară sau gofrare decorativă.
Ambalare automată
Potrivit pentru producătorii care expediază cantități mari de panouri de acoperiș finite.
Aceste opțiuni pot fi selectate independent, mai degrabă decât să solicite fiecărei linii de producție să folosească aceeași configurație.
Aplicații
Panourile de acoperiș din oțel produse de linie pot fi utilizate în:
Depozite
Ateliere
Uzini industriale
Clădiri agricole
Clădiri Comerciale
Garaje
Facilități de depozitare
Clădiri prefabricate
Acoperișuri rezidențiale
Structuri temporare
Grosimea și profilul corespunzătoare de oțel trebuie selectate în funcție de proiectul structural local, condițiile vântului, deschiderea, distanța dintre panne și sistemul de acoperiș.
Inspecție de calitate
Înainte de livrare, echipamentul poate fi supus testării mecanice și de producție.
| Punct de inspecție | Verificare |
| Dimensiuni role | Măsurarea dimensională |
| Alinierea arborelui | Inspecție de montaj |
| Profil de formare | Eșantion de măsurare a panoului |
| Lățimea panoului | Măsurarea ecartamentului |
| Înălțimea coastei | Măsurarea profilului |
| Lungimea panoului | Verificarea lungimii |
| De ultimă oră | Inspecție vizuală |
| Viteza mașinii | Test de alergare |
| Funcția PLC | Test de control |
| Funcționare continuă | Producție de probă |
Pentru profilele de acoperiș personalizate se recomandă o încercare folosind materialul de oțel specificat.
Personalizare pentru producătorii de acoperișuri
Configurația mașinii poate fi dezvoltată în jurul țintei reale de producție, mai degrabă decât a unui model de mașină generic.
Informațiile de inginerie necesare includ:
Desenul profilului acoperișului
Oțel de calitate
Grosimea materialului
Lățimea bobinei
Lățimea efectivă
Înălțimea nervurii și pasul
Lungimea maximă a panoului
Viteza de producție necesară
Greutatea bobinei
Standard electric
Din acești parametri, pot fi selectate rolele de formare, diametrul arborelui, numărul de stații, capacitatea de antrenare, derulator, sistemul de tăiere și automatizarea opțională.
FAQ
Ce profile de acoperiș poate produce această mașină?
Poate fi proiectat pentru profile de acoperiș din oțel ondulat, trapezoidal, cu nervuri și personalizate. Sculele cu role trebuie să fie adaptate profilului specific.
Care este grosimea normală a materialului?
Pentru multe aplicații de acoperiș, mașina procesează aproximativoțel de 0,30–0,80 mm. Materialele mai groase necesită o creștere corespunzătoare a capacității de formare.
Pot fi utilizate bobinele PPGI și PPGL?
Da. Secvența de scule și formare poate fi configurată pentru oțel pre-vopsit și acoperit pentru a reduce deteriorarea suprafeței în timpul producției.
Cât de repede poate produce mașina panouri de acoperiș?
O gamă tipică este10–20 m/min, dar viteza reală de producție depinde de geometria profilului, grosimea materialului, rezistența oțelului și cerințele de tăiere.
Pot schimba lungimea panoului în timpul producției?
Da. Măsurarea lungimii controlată de PLC-permite operatorului să programeze diferite lungimi și cantități de panouri.
O singură mașină poate produce mai multe profile?
În general, fiecare profil necesită scule dedicate cu role. O mașină poate fi proiectată pentru scule interschimbabile atunci când sunt necesare mai multe profile asociate, dar configurația trebuie determinată în timpul ingineriei.
Ce informații sunt necesare pentru o cotație?
Un desen de profil, grosimea materialului, lățimea bobinei, lățimea efectivă a panoului, calitatea de oțel, lungimea panoului și viteza de producție dorită sunt cele mai importante intrări.
Solicitați o linie de producție pentru acoperișuri din oțel
O linie de producție pentru acoperișuri din oțel ar trebui să fie selectată în funcție deprofilul acoperișului finit și specificațiile reale ale bobinei, mai degrabă decât numai prin viteza nominală a mașinii.
Trimiteți desenul profilului acoperișului și informațiile despre material pentru a primi o configurație a mașinii care acoperă secțiunea de formare, scule, sistemul de antrenare, desfășurator, unitate hidraulică de tăiere, control PLC și echipament opțional de stivuire.
Tag-uri populare: Mașină de formare a rulourilor de acoperiș din oțel, China, producători de mașini de formare a acoperișurilor din oțel, furnizori, fabrică, mașină de curbat ondulat, mașină de formare a foilor de acoperiș IBR, ibr roof sheeting machine, mașină de formare a panourilor metalice pentru construcții, mașină de panouri cu blocare rapidă, linie de echipamente pentru fabricarea panourilor de perete